Fraisage CNC vs tournage CNC : principales différences, caractéristiques et applications
Fraisage CNC vs tournage CNC : principales différences, caractéristiques et applications
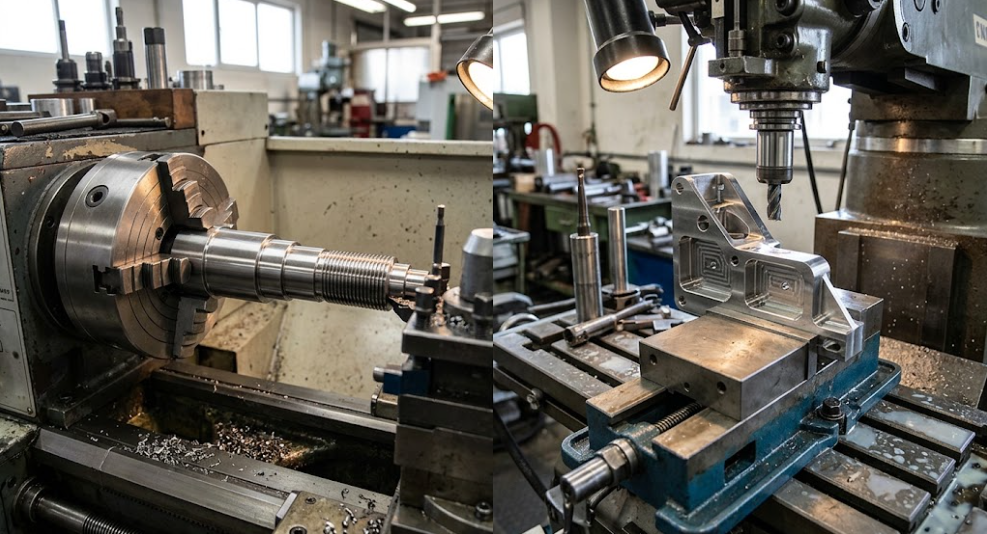
Un arbre cylindrique avec des diamètres étagés et une extrémité filetée est un candidat naturel pour le tournage CNC. Un support de montage comportant des poches, des fentes et des trous sur plusieurs faces nécessitera probablement un fraisage CNC.
Les deux processus enlèvent de la matière pour produire des composants de précision, mais ils abordent le travail différemment. Le choix entre eux n’affecte pas seulement la méthode d’usinage. Cela peut influencer le temps de configuration, l’accès aux outils, la cohérence dimensionnelle, le gaspillage de matériaux et le coût de la pièce finie.
Le point de départ le plus utile est la géométrie. Quelles caractéristiques définissent le composant ? Sont-ils disposés autour d’un axe central, ou répartis sur plusieurs faces ? La pièce nécessite-t-elle des poches et des fentes plates, ou principalement des surfaces cylindriques ?
Une fois ces questions répondues, les options de fabrication deviennent plus faciles à évaluer.
Commencez par les caractéristiques, pas seulement par la forme générale de la pièce
Deux composants peuvent paraître similaires en taille mais nécessiter des stratégies d'usinage très différentes.
Une entretoise comportant un alésage central et plusieurs diamètres extérieurs présente une géométrie de rotation relativement simple. Un boîtier d'équipement compact peut avoir une enveloppe globale similaire, mais ses poches, ses trous de montage et ses surfaces de référence plates en font un problème de fabrication différent.
Le tournage CNC est généralement bien adapté aux éléments à symétrie de rotation. Le fraisage CNC est plus polyvalent lorsqu'une pièce contient une géométrie non cylindrique, notamment des poches, des fentes, des faces plates et des contours.
La distinction n'est pas absolue. Une pièce tournée peut avoir des caractéristiques fraisées et un composant fraisé peut inclure des caractéristiques cylindriques. La question est de savoir quel processus peut produire efficacement la géométrie principale et quelles opérations supplémentaires sont nécessaires pour terminer la pièce.
Quand le fraisage CNC est la meilleure solution
Dans le fraisage CNC, un outil de coupe rotatif enlève de la matière d'une pièce maintenue par un dispositif, un étau ou un autre système de maintien de pièce approprié. La trajectoire d'outil programmée crée les surfaces et les fonctionnalités requises.
Le fraisage est couramment utilisé pour des composants tels que :
- Supports de montage avec plusieurs trous et fentes
- Boîtiers d'équipement avec poches encastrées
- Plaques de fixation avec des caractéristiques positionnées avec précision
- Composants aux contours irréguliers
- Pièces avec surfaces planes sur plusieurs côtés
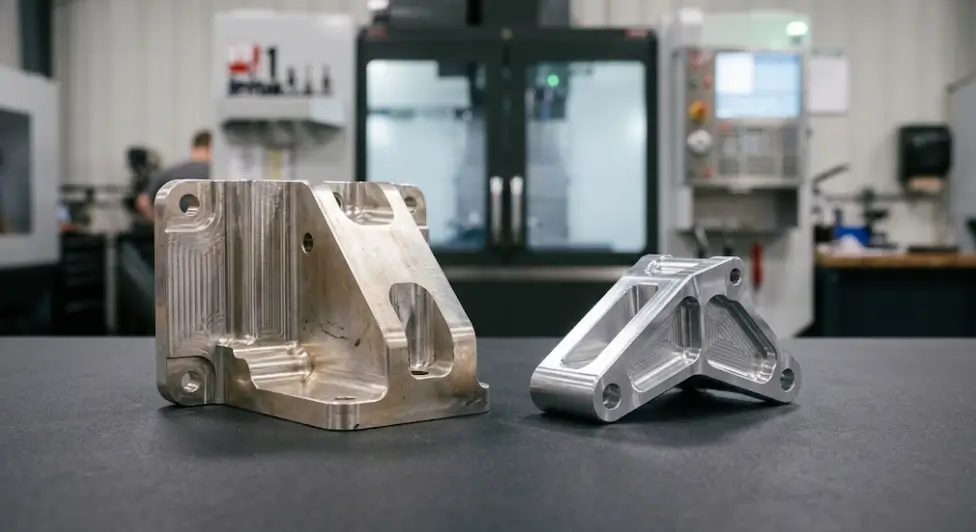
Considérons un support de montage avec une grande poche centrale, quatre trous de montage et deux fentes le long d'un bord. Les entités ont des orientations différentes et ne suivent pas un seul axe de rotation. Le fraisage constitue un moyen pratique de produire cette géométrie.
Le principal défi est souvent l’accès aux outils. Un cutter a besoin d'un espace suffisant pour atteindre l'élément prévu sans entrer en collision avec les murs ou les luminaires environnants.
Les poches profondes peuvent nécessiter des outils longs, qui peuvent fléchir sous l'effet des forces de coupe. Les fentes étroites peuvent limiter le diamètre de la fraise et rendre l'enlèvement de matière moins efficace. Les petits rayons de coin internes peuvent également nécessiter des fraises plus petites, ce qui augmente potentiellement le temps d'usinage.
Les concepteurs peuvent souvent améliorer la fabricabilité en autorisant des rayons internes pratiques, en évitant les cavités inutilement profondes et en vérifiant si les caractéristiques peuvent être atteintes à partir de la configuration prévue. Ces décisions doivent préserver les exigences fonctionnelles du composant.
Pour plus de considérations de conception, consultez le guide de conception d'usinage CNC.
Quand le tournage CNC prend plus de sens
Le tournage CNC est construit autour du mouvement de rotation. La pièce tourne tandis qu'un outil de coupe enlève de la matière de son diamètre extérieur ou, avec un outillage approprié, des surfaces internes.
Cela fait du tournage un choix naturel pour les arbres, les bagues, les broches, les entretoises, les manchons cylindriques et les composants similaires.
Imaginez un arbre avec trois sections de diamètre, deux épaulements, un alésage central et une extrémité filetée. Étant donné que les caractéristiques principales suivent le même axe, le tournage peut souvent les produire efficacement sans repositionner la pièce à plusieurs reprises.
Le tournage est également utile pour produire des rainures et d’autres éléments de rotation. Les opérations exactes dépendent de la configuration de la machine, de l'outillage et de la conception des pièces.
Le processus devient plus compliqué lorsque le composant inclut des entités éloignées de l'axe central. Un trou transversal, une rainure de clavette ou un plat fraisé peuvent nécessiter une opération secondaire. Cela peut impliquer de déplacer la pièce vers une autre machine, de la fixer dans un autre montage et de vérifier l'alignement avant de poursuivre l'usinage.
Pour cette raison, une pièce ne doit pas être classée comme travail de tournage simplement parce que son profil extérieur est cylindrique. L’ensemble complet des fonctionnalités détermine si le virage seul est suffisant.
Fraisage CNC et tournage CNC : une comparaison pratique
| Facteur | Fraisage CNC | Tournage CNC |
|---|---|---|
| Géométrie typique | Prismatique, profilé ou irrégulier | Cylindrique ou à symétrie de rotation |
| Caractéristiques communes | Poches, fentes, faces plates, trous positionnés | Diamètres, épaulements, rainures, alésages axiaux |
| Mouvement de coupe | Une fraise rotative enlève la matière de la pièce à usiner | La pièce tourne contre un outil de coupe |
| Tenue de travail | Fixations, étaux, pinces ou configurations dédiées | Mandrins, pinces ou autres systèmes de maintien appropriés |
| Défi commun | Atteindre les fonctionnalités sur différents visages | Usinage de caractéristiques hors axe ou prise en charge de pièces longues |
| Avantage potentiel | Caractéristiques complexes dans différentes orientations | Plusieurs entités concentriques le long d’un axe |
Cette comparaison est un guide utile, mais elle ne permet pas d’établir un gagnant universel. Le coût et les performances réels dépendent des dimensions de la pièce, du matériau, des tolérances, de la configuration de la machine et de la quantité de production.
Une simple entretoise cylindrique favorisera généralement le tournage. Une plaque de montage à poches favorisera généralement le fraisage. Un composant qui combine des diamètres tournés avec des méplats fraisés peut nécessiter les deux processus.
Qu’est-ce qui détermine réellement le coût ?
La différence de coût entre le fraisage et le tournage s’explique rarement par le seul temps machine. Le réglage, l'enlèvement de matière, l'outillage, l'inspection et les opérations secondaires contribuent tous au prix de la pièce finie.
Configuration et maintien du travail
Chaque configuration nécessite que la pièce soit positionnée et sécurisée. Le fabricant devra peut-être également établir des surfaces de référence et vérifier l'alignement.
Un boîtier comportant des caractéristiques sur plusieurs faces peut nécessiter plusieurs configurations de fraisage. Un arbre avec des méplats supplémentaires ou des trous transversaux peut nécessiter une opération de fraisage séparée après le tournage.
La réduction des configurations inutiles peut réduire le temps de traitement et aider à maintenir les relations entre les fonctionnalités critiques. Cependant, la combinaison d'opérations n'est bénéfique que lorsque la pièce à usiner peut encore être maintenue en toute sécurité et que la précision requise peut être atteinte.
Retrait de matière et accès aux outils
La taille du stock de départ affecte la quantité de matière à retirer. Un composant usiné à partir d'un gros bloc peut nécessiter une découpe importante pour créer des poches profondes. Une pièce rotative fabriquée à partir de barres de taille appropriée peut entraîner moins de déchets, en fonction de sa géométrie.
L’accès aux outils peut ajouter encore plus de complexité. Les cavités profondes, les fentes étroites et les outils de coupe longs peuvent nécessiter des conditions d'usinage plus conservatrices. Les pièces tournées longues et minces peuvent également fléchir sous l’effet des forces de coupe et nécessiter un support supplémentaire.
Lorsque l’application le permet, la révision d’une fonctionnalité non critique peut simplifier la production. Un rayon d'angle pratique ou une profondeur de poche moins restrictive peuvent réduire l'effort d'usinage sans affecter la fonction.
Tolérances et inspection
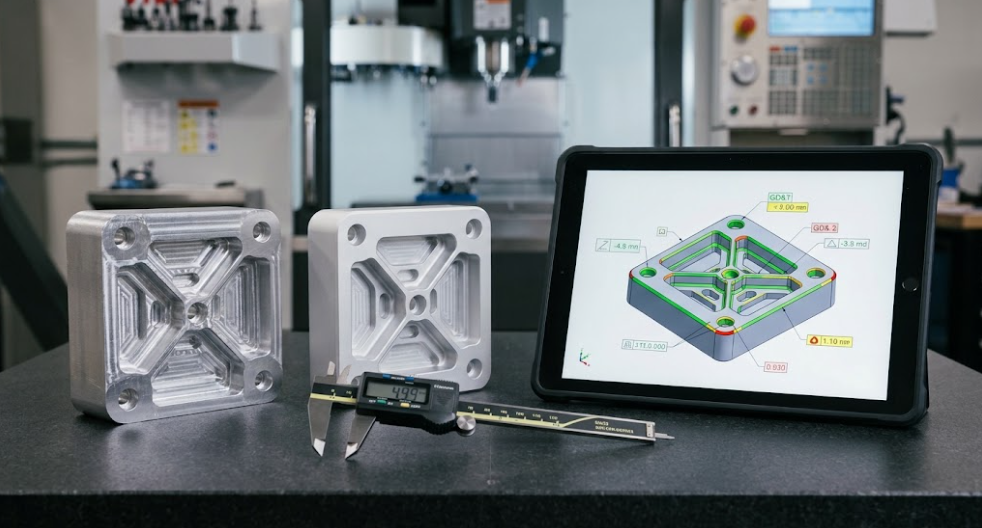
Des tolérances plus strictes peuvent augmenter les exigences d’usinage et d’inspection. Ils doivent être spécifiés là où la fonction du composant les nécessite, plutôt que appliqués à chaque dimension par défaut.
Par exemple, un siège de roulement peut nécessiter un contrôle dimensionnel étroit car il détermine l'ajustement et l'alignement. Une dimension externe non fonctionnelle peut permettre une tolérance plus large.
Les dessins doivent clairement identifier les dimensions critiques, les références de référence et toutes les exigences géométriques qui affectent l'assemblage. Le guide des tolérances d'usinage CNC explique comment les choix de tolérance influencent les décisions de fabrication.
Quantité commandée
Pour les prototypes et les petits lots, les efforts de configuration peuvent avoir un effet substantiel sur le coût unitaire. Pour les séries de production plus importantes, la durée du cycle de répétition et la cohérence du processus peuvent avoir plus de poids.
Une comparaison équitable doit prendre en compte la programmation, l’outillage, l’usinage, l’inspection, la finition et les commandes répétées attendues. Le processus avec le temps de coupe le plus court n’est pas automatiquement l’option la moins coûteuse dans l’ensemble.
La précision et la finition de surface dépendent de l'application
Ni le fraisage CNC ni le tournage CNC ne sont intrinsèquement plus précis pour chaque fonctionnalité.
Le tournage est particulièrement utile lorsque plusieurs diamètres doivent rester concentriques autour d'un axe commun. Le fraisage est bien adapté aux surfaces de référence plates et aux éléments positionnés par rapport à des références définies.
Le résultat réalisable dépend de l'état de la machine, de l'outillage, du comportement du matériau, du maintien de la pièce, des paramètres de coupe et des méthodes d'inspection. La géométrie introduit des défis supplémentaires : les composants fraisés à parois minces peuvent se déformer pendant l'usinage, tandis que les arbres longs tournés peuvent fléchir sous les forces de coupe.
La finition de la surface dépend également de l'application. La géométrie de l'outil, l'avance, les conditions de coupe, les vibrations et le matériau influencent tous le résultat. Certaines surfaces peuvent répondre aux exigences directement après l'usinage, tandis que d'autres nécessitent une finition supplémentaire.
Si la texture de la surface affecte l'étanchéité, la friction, l'apparence ou l'assemblage, indiquer la finition requise sur le dessin technique. Le guide des finitions de surface d'usinage CNC fournit des informations supplémentaires sur les exigences de finition et les options disponibles.
Lorsqu'une pièce nécessite à la fois un fraisage et un tournage
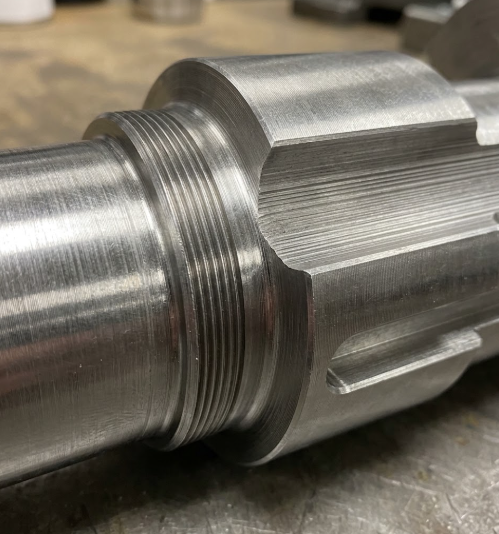
De nombreux composants combinent une géométrie de rotation avec des caractéristiques qui ne peuvent pas être produites efficacement par le seul tournage.
Un arbre peut nécessiter des diamètres et des épaulements tournés suivis de méplats fraisés. Un boîtier cylindrique peut nécessiter une surface extérieure tournée et des trous de montage. Un connecteur peut combiner des caractéristiques concentriques avec des fentes positionnées à l'écart de son axe central.
Dans ces cas, l’ordre des opérations compte.
Le tournage peut établir les diamètres primaires avant que le fraisage ne crée les méplats ou les fentes. Le fabricant doit alors localiser le composant avec précision pour l'opération secondaire, en particulier lorsque ces caractéristiques doivent s'aligner sur une autre surface ou dimension.
Avant la production, considérez :
- Quelles surfaces serviront de références pour les opérations ultérieures ?
- Le repositionnement du composant affectera-t-il les dimensions critiques ?
- La pièce peut-elle être maintenue solidement lors de chaque opération ?
- Des étapes d’inspection supplémentaires sont-elles nécessaires pour vérifier l’alignement des fonctionnalités ?
- Une configuration d'usinage combinée serait-elle pratique avec l'équipement disponible ?
Certaines configurations de machines peuvent effectuer le tournage et le fraisage en une seule configuration, réduisant ainsi la manipulation. Toutefois, cela dépend de l'équipement réel et des capacités de processus du fournisseur. Cela doit être confirmé lors du devis plutôt que supposé.
Détails de conception à vérifier avant de demander un devis
Un modèle CAO peut paraître simple tout en masquant des fonctionnalités qui compliquent l'usinage. L’examen précoce de ces détails peut contribuer à éviter des coûts inutiles et des retards de production.
- Coins intérieurs :Les fraises standard laissent des coins internes arrondis. Permettre un rayon pratique peut simplifier l'outillage et réduire le besoin d'opérations spécialisées.
- Poches profondes et fentes étroites :Ces caractéristiques peuvent restreindre l’accès aux outils et réduire la rigidité de la fraise. Si leurs dimensions ne sont pas fonctionnellement critiques, reconsidérer leurs proportions peut améliorer la fabricabilité.
- Parois minces :Les sections minces peuvent vibrer ou se déformer lors de l'enlèvement de matière. L'épaisseur appropriée dépend du matériau, de la géométrie, de la portée non supportée et de la stratégie d'usinage.
- Caractéristiques sur plusieurs faces :Les trous et les poches sur différents côtés peuvent nécessiter des configurations supplémentaires. Tenez compte de leurs positions par rapport au maintien de la pièce et des dimensions qui doivent rester alignées.
- Tolérances fonctionnelles :Identifiez les dimensions qui contrôlent l’ajustement, l’alignement, l’étanchéité ou les performances. Évitez d'appliquer la tolérance la plus stricte à chaque dimension par défaut.
- Exigences en matière de matériaux et de finition :Spécifiez clairement la qualité du matériau et tout traitement de surface requis. Ces choix peuvent affecter la stratégie d’usinage, les délais et le coût total.
L'objectif n'est pas de simplifier la pièce au détriment de sa fonction. Il s’agit de rendre la conception pratique à fabriquer tout en conservant les caractéristiques et les performances qui comptent.
Conclusion
Le fraisage CNC et le tournage CNC résolvent différents problèmes de géométrie. Le fraisage est souvent le choix pratique pour les poches, les fentes, les faces plates et les profils irréguliers. Le tournage est particulièrement efficace pour les arbres, les bagues et les composants présentant des caractéristiques concentriques.
Lorsqu'un composant combine les deux, la séquence de fabrication dépend de l'accès à l'outil, du maintien de la pièce, des relations de référence et des exigences de tolérance. Le matériau, la finition de surface et la quantité de production influencent également le coût final.
Le meilleur procédé n’est pas nécessairement celui comportant le moins d’étapes d’usinage visibles. C'est l'approche qui produit de manière fiable la géométrie requise, maintient les dimensions critiques et évite les opérations inutiles.
Si vous disposez d'un dessin ou d'un modèle 3D prêt, contactez SelenPreci pour discuter de vos besoins en usinage CNC et demander un devis.
Foire aux questions
Le fraisage CNC est-il plus cher que le tournage CNC ?
Pas toujours. Le tournage est souvent économique pour les pièces dominées par des éléments cylindriques, tandis que le fraisage est mieux adapté aux composants comportant des poches, des fentes et des profils irréguliers. Le matériel, les exigences de configuration, les tolérances et la quantité commandée affectent tous le prix final.
Le tournage CNC peut-il produire des surfaces planes ou des trous transversaux ?
Ces caractéristiques peuvent nécessiter un fraisage ou un perçage comme opérations secondaires. Certaines configurations de machine peuvent effectuer des opérations supplémentaires, mais les capacités disponibles dépendent de la conception de l'équipement et des pièces.
Quel processus est le meilleur pour les composants de précision ?
Aucun des deux processus n’est universellement plus précis. Le tournage est particulièrement adapté aux diamètres concentriques, tandis que le fraisage peut produire des surfaces planes et des éléments positionnés précis. Le résultat dépend du composant, de la configuration, de la stratégie d'usinage et des exigences d'inspection.
Un composant peut-il utiliser à la fois le fraisage CNC et le tournage CNC ?
Oui. De nombreux composants combinent des diamètres tournés avec des méplats, des fentes ou des trous fraisés. La séquence de fabrication doit tenir compte du maintien de la pièce, des références de référence et de la relation entre les caractéristiques critiques.
Quelles informations dois-je fournir pour un devis d'usinage CNC ?
Fournissez un dessin 2D ou un modèle CAO 3D, les spécifications du matériau, la quantité, les tolérances requises, les exigences de finition de surface et tout besoin de post-traitement. L'identification des dimensions critiques et de la date de livraison cible aide également le fabricant à évaluer le projet.
Aluminium 6061 contre aluminium 7075 pour l'usinage CNC
Usinage CNC ou impression 3D : comment choisir